مقدمة: تصل الكتل والأغشية البلاستيكية في نفس مجرى النفايات ولكنها تدفع ضغط التغذية وحمل الدوار وتفريغ الشاشة في اتجاهات متعاكسة.
نادراً ما يشهد خط إعادة تدوير مخلفات البلاستيك الصناعية وجود نوع واحد من المواد النظيفة. فقد تصل كتل سميكة مصبوبة خلال الفترة الصباحية، وأغشية زراعية رقيقة في فترة ما بعد الظهر، وأكياس منسوجة مختلطة بينهما. ويتعين على آلة التقطيع الاستمرار في تقطيع كل هذه المواد، ونادراً ما تواجه صعوبة بسبب صلابة البلاستيك، بل لأن البلاستيك يتميز بنطاق واسع من الخصائص، وتتجلى هذه الاختلافات تحديداً في أكثر المناطق حساسية لآلة التقطيع أحادية المحور: عند فتحة التغذية، وعلى طول الدوار، وعند الغربال الذي يحدد ما يخرج من الحجرة. وتشير بيانات وكالة حماية البيئة الأمريكية إلى أن البلاستيك لا يزال من أكبر فئات المواد وأكثرها استمراراً في دفن النفايات، ولهذا السبب يستمر الاهتمام بالمعالجة الميكانيكية المسبقة في عمليات إعادة التدوير. إن فهم كيفية تأثير الصلابة والكثافة وميل البلاستيك للالتفاف على أداء الآلة هو ما يجعل عملية تقطيع البلاستيك قابلة للتنبؤ بدلاً من أن تكون تفاعلية.
لماذا تتصرف كتل وأغشية البلاستيك بشكل مختلف داخل آلة التقطيع أحادية المحور؟
يتمثل الاختلاف الأول في المتانة. فمعظم مخلفات اللدائن الحرارية - مثل براميل البولي إيثيلين عالي الكثافة، وصناديق البولي بروبيلين، وكتل البولي إيثيلين تيريفثالات - لا تتحطم كما يتحطم الزجاج أو المعادن الهشة. تتمدد سلاسل البوليمر وتمتص الطاقة قبل أن تنفصل، لذا يتعين على طرف القاطع اختراق المادة وقصها بدلاً من تكسيرها. هذا القص هو ما يعكسه حمل الدوار فعليًا. تقاوم الكتلة الكثيفة الشفرة حتى يتراكم عزم دوران كافٍ لدفعها عبرها، ثم ينخفض الحمل مرة أخرى بمجرد أن تنكسر القطعة. يُعد نمط التوقف والبدء هذا طبيعيًا لتغذية الكتل، وهو السبب في أن كتلة البلاستيك السميكة تحتاج إلى قوة دفع كافية وكتلة دوارة للحفاظ على حركة الدوار خلال كل عملية قطع. أما الاختلافان الثاني والثالث فهما الكثافة الظاهرية وميل الالتفاف، وهما مرتبطان. تتكون مواد الأغشية والأكياس المنسوجة في الغالب من الهواء من حيث الحجم؛ ويمكن أن تزن بالة من غشاء البولي إيثيلين منخفض الكثافة جزءًا صغيرًا من كتلة مماثلة الحجم من نفس البوليمر، لذلك قد تملأ آلة التقطيع المصنفة حسب الكتلة حجرة القطع الخاصة بها قبل وقت طويل من وصولها إلى الحمولة المقدرة. نظام التغذية ينقل الحجم، وليس الوزن. تُشكّل الألياف المنسوجة والأغشية أيضًا خيوطًا طويلة متصلة يمكنها الانزلاق على طول عمود الدوّار بين الشفرات بدلًا من أن تُقطع، ويولد هذا الاحتكاك حرارةً ومقاومةً. لا يمكن التخلص من الالتفاف تمامًا - فأي آلة تمزيق تُعالج الأغشية ستشهد انزلاق بعض المواد على طول العمود - لكن التوازن بين القطع والانزلاق يعتمد بشكل كبير على ضغط التغذية وسرعة الدوّار.
كيف يستجيب ضغط التغذية وعملية قطع الدوار للبلاستيك الصلب
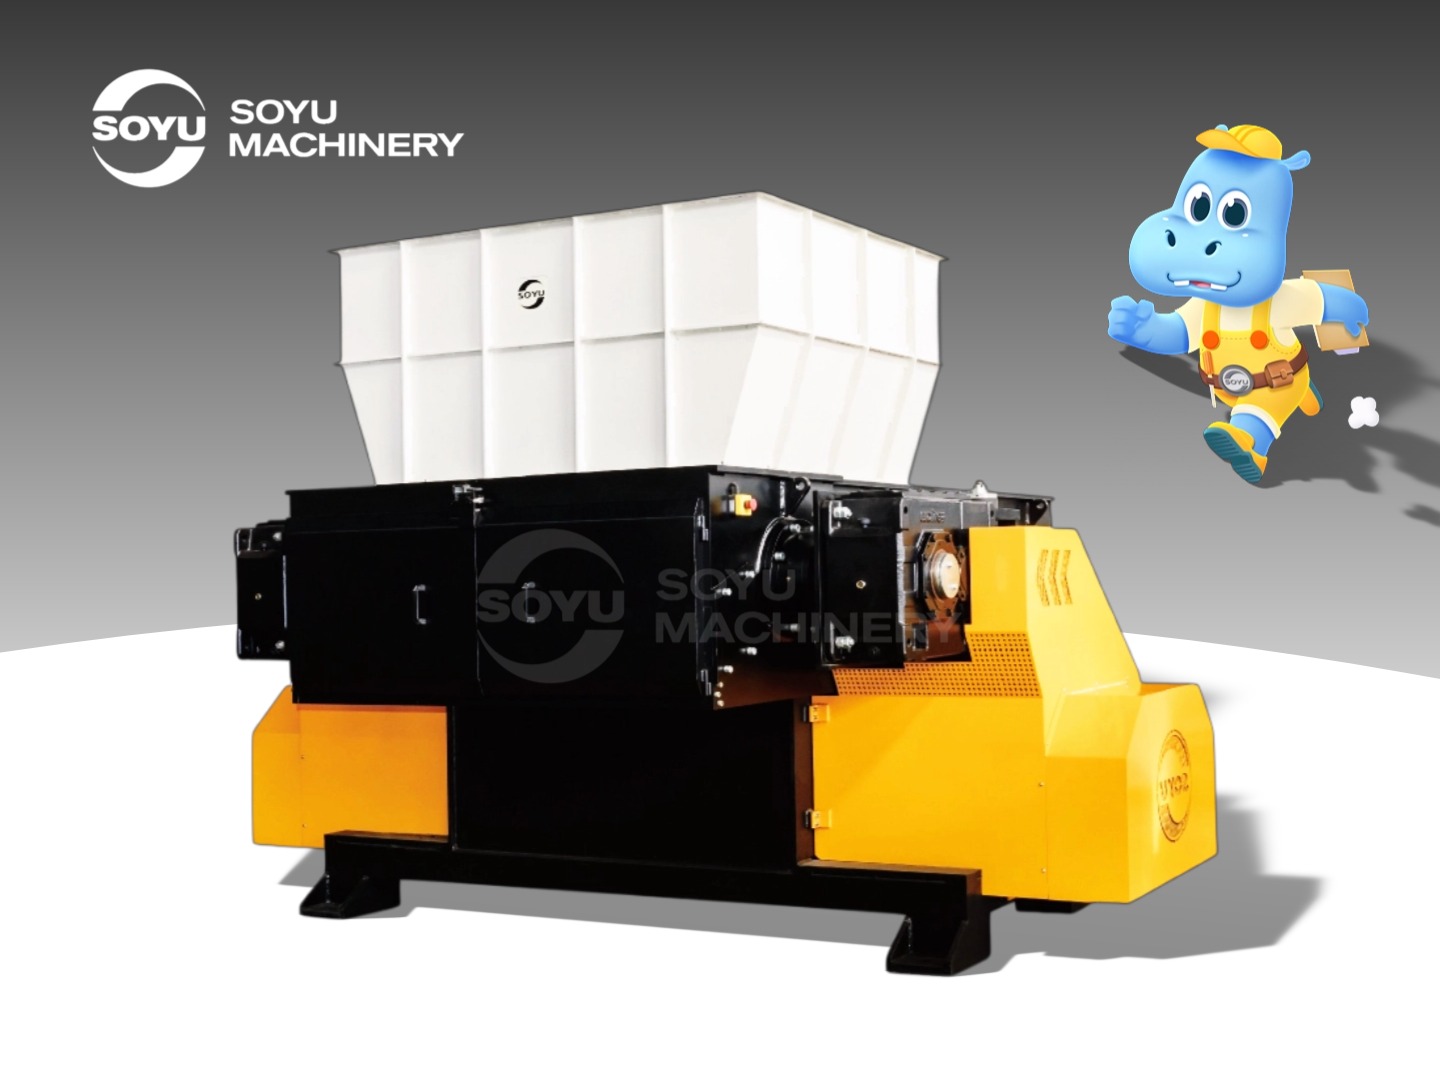
يُعدّ ضغط التغذية وسرعة الدوّار عنصرين أساسيين يُغيّرهما المُشغّل عند تغيّر نوع المادة. يُحدّد ضغط التغذية سرعة وصول المادة إلى الدوّار، بينما تُحدّد سرعة الدوّار عدد مرات التقطيع في الدقيقة الواحدة ومقدار عزم الدوران في كل مرة. عند دفع كمية قليلة جدًا من المادة، يدور الدوّار في الهواء، وعند دفع كمية كبيرة جدًا، تتراكم المادة في حجرة التقطيع، ما يُعيق قدرة الشفرة على قصّها بالسرعة الكافية. يُحافظ الضبط الصحيح على حمل ثابت على الدوّار دون توقفه. عادةً ما تجمع آلة التقطيع أحادية المحور شديدة التحمّل، والمُصممة لنفايات البلاستيك، بين مكبس هيدروليكي داخلي، ومحرك بتردد متغير، ومُحدّد لعزم الدوران، للحفاظ على هذا التوازن ضمن نطاق الاستخدام الأمثل.
1. تحتاج كتل البلاستيك الكثيفة إلى ضغط تغذية وعزم دوران ثابتين
تتصرف الكتلة ذات الجدران السميكة كجسم صلب حتى تتغلب الشفرة على القص، ويتطلب التغلب على القص عزم دوران أكبر من السرعة. في محرك التردد المتغير، يعني ذلك التشغيل باتجاه الطرف الأدنى من نطاق السرعة - في سلسلة SRD، يصل إلى 73 دورة في الدقيقة - حيث تحمل كل دورة قوة أكبر وتخترق حواف القطع السطح بدلاً من الانزلاق عليه. بعد ذلك، يثبت المكبس الهيدروليكي الكتلة مقابل الدوار حتى لا ترتد الشفرة عن سطح المادة. يُعدّ الضغط الثابت مهمًا هنا: فالكتلة التي تتحرك بعيدًا أثناء القطع تُهدر دورة كاملة، والارتدادات المتكررة تُقصر عمر الشفرة. إن تغذية الكتل الكثيفة على شكل تدفق ثابت بدلاً من تفريغها دفعة واحدة يمنع الدوار من مواجهة جدار من المادة لا يمكنه قصه في تمريرة واحدة.
2. تحتاج الأغشية الرقيقة والأكياس المنسوجة إلى إيقاع قطع مضبوط.
تستجيب الأغشية والأكياس المنسوجة بشكل أفضل لإيقاع قطع أسرع وأخف. فزيادة سرعة الدوار تعني زيادة عدد مرات مرور المقص على الشفرات الثابتة في الدقيقة، مما يمنح كل خيط فرصًا أكبر للقطع قبل أن ينثني على نفسه ويلتف. ويؤدي العمل بأقصى سرعة ممكنة - حيث تصل سرعة سلسلة SRD إلى 347 دورة في الدقيقة - إلى زيادة معدل القطع دون تغيير هندسة الشفرات. لذا، يجب أن يكون ضغط التغذية لطيفًا ومستمرًا. فملء الحجرة بشكل زائد يمنح الفيلم وقتًا كافيًا للالتفاف؛ بينما يؤدي التغذية البطيئة جدًا إلى تشغيل الدوار فارغًا وإهدار الطاقة. ويمنح الدفع الثابت والمعتدل الشفرات تمريرات متكررة على نفس الخيط. وحتى مع هذا الإيقاع، يُعدّ بعض الالتفاف على العمود أمرًا طبيعيًا في معالجة الأغشية، وعادةً ما يتفقد المشغلون الحجرة أثناء نوبات العمل.
ماذا يشير إليه حجم الشاشة ومعدل التفريغ بشأن إنتاجية تمزيق البلاستيك؟
تُعدّ الشاشة نقطة التحكم الأخيرة، فهي تُحدد حجم جزيئات الناتج ومقدار العمل الذي يقوم به الدوّار على كل قطعة. تبقى المواد في حجرة التقطيع حتى تصبح صغيرة بما يكفي لتسقط عبر الفتحات؛ فالفتحة الأصغر تعني عددًا أكبر من القطع لكل قطعة، ومزيدًا من الجزيئات الدقيقة، ومزيدًا من الحرارة، وانخفاضًا في الإنتاجية الفعّالة. أما الفتحة الأكبر فتُطلق القطع في وقت أبكر، مما يزيد الإنتاجية ولكنه يُنتج ناتجًا أكثر خشونة. تغطي سلسلة SRD فتحات شاشة تتراوح من 40 إلى 100 مم، وعادةً ما يعتمد الاختيار على العملية اللاحقة وليس على آلة التقطيع نفسها: فخط التحبيب أو الغسيل يحتاج إلى منتج أكثر تماسكًا، بينما يمكن لخطوة تقليل الحجم قبل آلة التجميع أن تقبل فتحة أكبر. تتفاعل الكتل والأغشية مع الشاشة بطرق مختلفة. تميل الكتلة المقطوعة إلى إنتاج قطع كبيرة الحجم تسقط عبر فتحة متوسطة المدى بسلاسة. تخرج قطع الأغشية والأكياس المنسوجة مسطحةً وخيطية، وإذا لم تُقطع إلى حجم صغير بما يكفي، فقد تعلق بالمنخل، أو تعلق بالدوار، أو تسقط بعد عدة تمريرات إضافية. هذا أحد أسباب استخدام خطوط الأغشية بفتحة أصغر من خطوط الكتل، على الرغم من أن المادة أخف وزنًا. لذا، فإن مقارنة "الأطنان في الساعة" بين خطي إنتاج بلاستيك على نفس الآلة مضللة. تُشير شركة SOYU إلى حد أقصى تصميمي يبلغ 30 طنًا/ساعة لسلسلة SRD، ويفترض هذا الرقم استخدام مواد مناسبة؛ أما الإنتاج الفعلي للبلاستيك فيعتمد بشكل كبير على الكثافة والرطوبة والمتانة واختيار المنخل. أما بالنسبة للمعادن، فإن نفس المنصة مصممة فقط للألمنيوم الخفيف وUBC - بينما تقع المعادن الحديدية الثقيلة وكتل المحركات خارج نطاق تصميمها.
خاتمة
تتطلب الكتل البلاستيكية والأغشية البلاستيكية خصائص مختلفة من نفس الآلة، ولا تتضح أهمية أدوات التحكم إلا بعد إدراك ذلك. تتطلب الكتل الصلبة عزم دوران، وضغط تغذية ثابت، وسرعة دوران منخفضة بما يكفي لقطع الشفرات. أما الأغشية والأكياس المنسوجة فتتطلب تردد قطع، ودفعًا مستمرًا أخف، وسرعة دوران عالية بما يكفي لقطع الخيوط قبل أن تلتف. تحدد فتحة الغربال حجم الجسيمات الخارجة من الحجرة، ومقدار الناتج القابل للاستخدام من عمل الدوار. في آلة التقطيع أحادية المحور المصممة لنفايات البلاستيك - سلسلة SRD من SOYU مثال على ذلك، مزودة بمكبس هيدروليكي داخلي، ونطاق سرعة دوران متغيرة من 73 إلى 347 دورة في الدقيقة، وغربال من 40 إلى 100 مم - يقوم المشغل بضبط هذه المتغيرات الثلاثة عند تغير نوع المادة. يمكن لأي شخص يرغب في الاطلاع على المواصفات المنشورة مراجعة معلومات منتج سلسلة SRD مباشرةً.
التعليمات
س: كيف تقلل آلات التقطيع ذات العمود الواحد من التغليف عند معالجة الأغشية البلاستيكية؟
ج: يتم تقليل ذلك عن طريق القطع بدلاً من السحب. تزيد سرعة الدوران العالية من عدد مرات مرور المقص مقابل الشفرات الثابتة في الدقيقة، مما يؤدي إلى قطع خيط الفيلم بشكل أسرع وتقليل الوقت المتاح له للطي والالتفاف حول العمود. يحافظ ضغط التغذية المعتدل والمتحكم به على عدم تكدس المادة داخل الحجرة، كما تشجع الشاشة متوسطة الحجم المادة على الخروج بمجرد أن تصبح صغيرة بما يكفي. لا يمكن التخلص من الالتفاف تمامًا - فأي آلة تعالج الأغشية الرقيقة ستشهد بقاء بعض المادة خلف العمود - ولكن وتيرة القطع الثابتة تحد من كمية المادة التي تبقى في الحجرة لفترة كافية للالتفاف.
س: ما هو حجم الشاشة المستخدمة لكتل البلاستيك مقارنة بالأكياس المنسوجة؟
ج: غالبًا ما تستخدم خطوط فصل الكتل غربالًا متوسط المدى، لأن الكتل المقطوعة تخرج على شكل كتل وتسقط بسهولة. أما خطوط فصل الأغشية والأكياس المنسوجة، فتميل عادةً إلى استخدام فتحة أصغر، لأن القطع المسطحة والخيطية تحتاج إلى تقطيعها إلى أحجام أصغر قبل أن تمر بسلاسة. تتراوح فتحات سلسلة SRD بين 40 و100 مم، وعادةً ما يُحدد اختيار الفتحة بناءً على عملية المعالجة اللاحقة - فخط التحبيب أو الغسيل يحتاج إلى حجم أدق، بينما يمكن لمرحلة تقليل الحجم الخشن أن تقبل فتحة أكبر.
س: هل يمكن لآلة تقطيع بلاستيكية صناعية ذات محور واحد معالجة كل من الكتل البلاستيكية والأغشية الرقيقة؟
ج: نعم، مع ملاحظة بخصوص الإعدادات. يسمح محرك التردد المتغير بتشغيل نفس الآلة بسرعة منخفضة وعزم دوران عالٍ للكتل الكثيفة، ثم الانتقال إلى سرعة أعلى للأغشية والأكياس المنسوجة، ويمكن تغيير الشاشة عند تغيير نوع المادة. سلسلة SRD مُدرجة للكتل البلاستيكية والأغشية والأكياس المنسوجة، مع العلم أن معدل الإنتاج لن يبقى ثابتًا بين هذه الأنواع. تؤثر الكثافة والرطوبة والمتانة جميعها على الإنتاج الفعلي، ومعدل 30 طن/ساعة المُدرج هو الحد الأقصى للتصميم وليس رقمًا ثابتًا.
المصادر / المراجع
البلاستيك: بيانات خاصة بالمواد | وكالة حماية البيئة الأمريكية
مخطط CPC - B02C التكسير، أو الطحن، أو التفتيت بشكل عام؛ طحن الحبوب
أمثلة ذات صلة
آلة تمزيق أحادية المحور شديدة التحمل من سلسلة SRD